
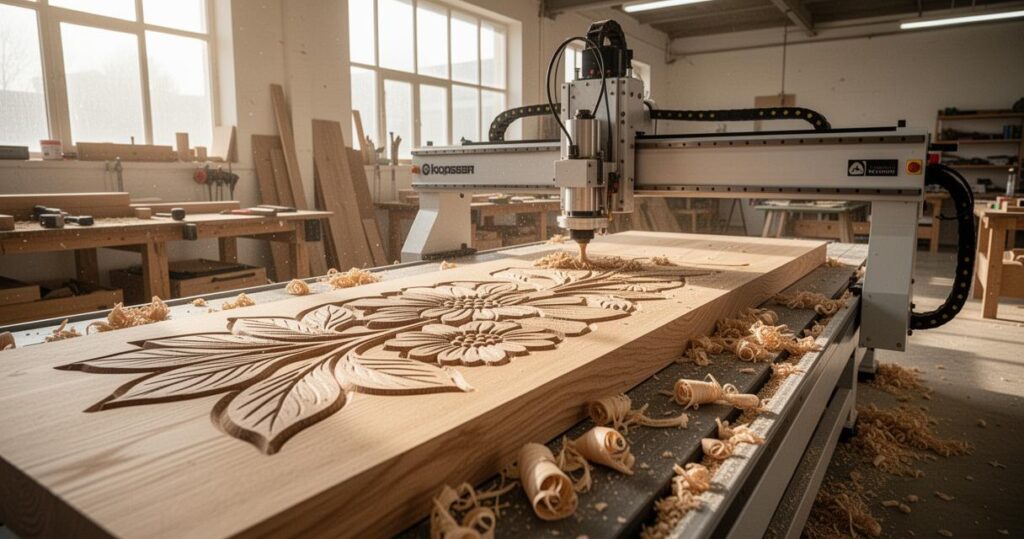
Choisir le bon matériau est l’une des décisions les plus déterminantes avant de lancer un projet sur fraiseuse CNC. Parmi les essences disponibles, le bois d’érable occupe une place à part : sa densité, sa régularité de grain et sa tenue aux efforts mécaniques en font un candidat de premier plan pour l’usinage numérique. Comprendre pourquoi ce matériau se distingue, et comment adapter les paramètres de la machine en conséquence, permet d’obtenir des pièces d’une qualité remarquable.
Points clés
- L’érable est un matériau privilégié pour le fraisage CNC grâce à sa densité élevée, sa structure homogène et sa capacité à produire des arêtes nettes sans effritement.
- Pour un usinage optimal, le bois doit présenter un taux d’humidité compris entre 6 et 8 % afin de limiter les risques de déformation.
- L’utilisation de fraises en carbure est recommandée pour gérer la dureté du matériau, tout en maintenant une vitesse de rotation adaptée pour éviter les brûlures ou les arrachements.
- Les réglages de la fraiseuse, notamment la vitesse d’avance et une profondeur de passe de 1,5 à 3 mm, doivent être ajustés avec précision pour garantir la stabilité dimensionnelle.
- Le choix de l’hélice de la fraise (montante, descendante ou à compression) joue un rôle crucial dans l’évacuation des copeaux et la qualité de finition des surfaces.
- L’érable offre un rendu esthétique supérieur et une robustesse accrue par rapport aux matériaux dérivés comme le MDF, rendant ce bois idéal pour des projets durables et complexes.
- Un entretien rigoureux de la machine et des outils, incluant un nettoyage régulier et le remplacement des fraises usées, est indispensable pour conserver une haute précision de coupe.
Les propriétés mécaniques de l’érable adaptées à l’usinage numérique
Une densité élevée garantie pour des découpes nettes et précises
Dans l’univers du fraisage CNC, la dureté du bois est mesurée selon l’indice Janka, qui quantifie la résistance d’une essence à l’enfoncement. L’érable se situe dans la catégorie des bois durs, avec une valeur comprise entre 1200 et 1800 selon l’échelle Janka, aux côtés du chêne, du frêne et du bouleau. Cette densité élevée joue directement sur la qualité des arêtes obtenues lors de la découpe : les fibres compactes ne s’effritent pas sous la fraise, ce qui limite les arrachements et produit des contours nets, même sur des géométries complexes.
La régularité du grain de l’érable constitue un autre atout majeur. Contrairement à certains bois exotiques dont les fibres enchevêtrées compliquent le passage des outils, l’érable offre une structure homogène qui facilite les passes successives. Pour les projets de fraisage de précision, cette prévisibilité est précieuse : la machine progresse de façon stable, et les tolérances dimensionnelles sont plus faciles à maîtriser. Le taux d’humidité du bois joue également un rôle crucial : un taux idéal se situe entre 6 et 8 % pour éviter toute déformation en cours d’usinage ou après la découpe.
La résistance naturelle de ce matériau face aux outils en carbure
Travailler un bois dur sollicite davantage les outils en carbure, mais l’érable présente un comportement particulièrement stable face à cette contrainte. Sa résistance mécanique reste prévisible tout au long de la coupe, sans zones de faiblesse susceptibles de provoquer des vibrations ou des rebonds de la fraise. Ce comportement régulier protège indirectement les outils, car les à-coups sont l’une des principales causes d’usure prématurée. Utiliser des fraises en carbure monobloc, bien affûtées et adaptées aux bois durs, s’impose néanmoins pour tirer le meilleur parti de ce matériau sans endommager les arêtes coupantes.
Il convient de rappeler que les bois tendres comme le pin ou le cèdre, bien que plus simples à usiner, génèrent des surfaces moins nettes et s’usent davantage sous l’effet des vibrations. À l’inverse, les essences très dures dépassant un indice Janka de 1800 peuvent s’avérer difficiles à gérer pour des machines de loisir aux capacités limitées. L’érable représente ainsi un équilibre judicieux entre exigence mécanique et accessibilité pour un large éventail de fraiseuses numériques.
Optimiser le paramétrage de la machine pour fraiser l’érable
Ajuster la vitesse de rotation et l’avance de la fraise
Le réglage des paramètres de coupe conditionne la réussite d’un usinage sur érable. La vitesse de rotation recommandée pour fraiser ce type de bois dur se situe généralement entre 14 000 et 18 000 RPM, une plage qui favorise une coupe nette sans surchauffe de l’outil. Une vitesse trop basse génère des arrachements de fibres, tandis qu’une vitesse excessive provoque des brûlures caractéristiques en surface, reconnaissables à leurs traces sombres sur le bois clair de l’érable.
L’avance, c’est-à-dire la vitesse à laquelle la fraise progresse dans la matière, doit être ajustée en cohérence avec la profondeur de passe choisie. Pour un bois dur comme l’érable, une profondeur de passe comprise entre 1,5 mm et 3 mm par passage permet de solliciter l’outil de manière raisonnée tout en maintenant la précision dimensionnelle. Effectuer des coupes d’essai sur des chutes avant de s’attaquer aux pièces définitives reste une pratique recommandée pour affiner ces réglages sans prendre de risque.
Choisir le bon type d’hélice pour l’évacuation des copeaux
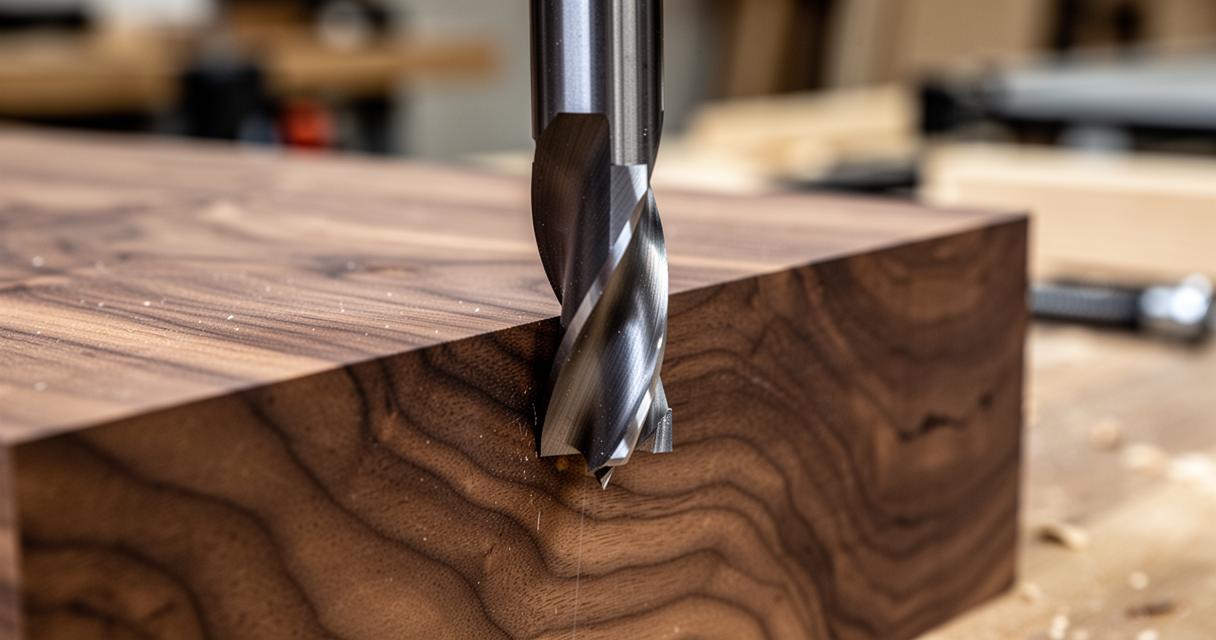
L’hélice de la fraise influence directement la façon dont les copeaux sont évacués pendant l’usinage. Pour le fraisage de l’érable, une fraise à hélice montante favorise l’expulsion des particules vers le haut, ce qui libère la zone de coupe et limite l’échauffement. Certaines configurations de travail, notamment les poches profondes ou les contours intérieurs, bénéficient au contraire d’une hélice descendante, qui maintient le bois plaqué contre le support et réduit les risques d’arrachement en surface.
Les fraises à double hélice, dites compression, combinent les deux effets : elles compriment les fibres simultanément vers le haut et vers le bas, produisant des arêtes impeccables des deux côtés de la planche. Ce type d’outil est particulièrement adapté lorsque la finition des deux faces d’une pièce est exigée, par exemple pour des éléments d’ébénisterie ou de marqueterie réalisés en érable massif. La gestion des poussières reste un point d’attention : les fibres fines produites lors de l’usinage des bois durs nécessitent une aspiration efficace pour préserver la qualité des surfaces usinées et la durabilité de la machine.
Réaliser des pièces complexes et durables en bois d’érable
Un rendu esthétique lisse sans éclats sur les bois durs
L’un des arguments les plus convaincants en faveur de l’érable pour le fraisage CNC est la qualité esthétique des surfaces obtenues. Sa teinte claire et homogène met en valeur les détails les plus fins, qu’il s’agisse de gravure sur bois, de motifs en relief ou de découpes à géométrie variable. Les bords coupés restent nets et ne nécessitent qu’un léger ponçage pour atteindre un état de surface prêt à recevoir une finition. Cette caractéristique le distingue nettement des matériaux dérivés comme le MDF ou le contreplaqué, qui offrent certes une grande facilité d’usinage mais présentent des surfaces moins nobles et plus sensibles à l’humidité.
Le choix du bois dépend aussi du type de projet envisagé. Pour des pièces destinées à un usage fonctionnel intensif, comme des composants mécaniques en bois, des meubles sur mesure ou des éléments d’architecture intérieure, l’érable s’impose par sa robustesse à long terme. Les panneaux d’érable contrecollé offrent quant à eux une stabilité dimensionnelle supérieure au massif, ce qui réduit les risques de gauchissement après fraisage.
Conseils pour prolonger la durée de vie de vos outils
La durée de vie des fraises dépend en grande partie des habitudes d’entretien et de l’adéquation entre l’outil et le matériau. Travailler l’érable avec des fraises en carbure non affûtées accélère l’usure et dégrade la qualité des coupes. Il est conseillé de vérifier régulièrement l’état des arêtes coupantes et de procéder à un réaffûtage ou un remplacement dès les premiers signes de détérioration. Le nettoyage de la machine après chaque session d’usinage, notamment l’élimination des particules de bois accumulées sur les glissières et les broches, contribue également à maintenir la précision des mouvements et à éviter les pannes prématurées.
La lubrification régulière des composants mobiles et le contrôle du serrage des outils dans le mandrin sont des gestes simples qui préservent les performances de la fraiseuse sur le long terme. Enfin, adapter systématiquement les paramètres de coupe au type de bois usiné, plutôt que d’appliquer les mêmes réglages pour tous les matériaux, constitue la meilleure façon de protéger à la fois les outils et la machine. L’érable, travaillé dans de bonnes conditions, récompense cet investissement en soin par des pièces d’une précision et d’une durabilité difficiles à égaler avec d’autres essences.
 Pourquoi est-il important de surfiler un tissu?
 Faire les meilleurs patrons de couture pour une belle création
 De quoi avez-vous besoin pour vous lancer dans le coloriage ?
 Pourquoi opter pour des accessoires en laine ?
 Le satin, la nouvelle tendance qui arrive cet été !
 Creation de projets en couture avec du tissu de liege
 Les avantages du Stylo diamant Seringue dans les analyses en laboratoire moderne
 Les secrets d’une bombe de peinture pour plastique reussie : du mat au brillant
 Colle faux ongles : comment utiliser les vernis autocollants pour une manucure rapide et sans séchage

